

Les ingénieurs ne peuvent pas résoudre les problèmes invisibles. Améliorer batterie marine la fiabilité nécessite la destruction méthodique des unités défaillantes.
Entre 2024 et 2025, l’équipe médico-légale de Holo Battery a procédé au démontage systématique de 300 packs de batteries marines IP68 défaillantes provenant de fournisseurs mondiaux. Lors de nos observations de démontage, tous les packs que nous avons reçus présentaient un comportement de défaillance sur le terrain conforme à une utilisation marine.
Notes sur l'ensemble de données et les mesures : les fréquences et les fenêtres temporelles abordées dans cet article sont basées sur les modèles observés à partir de l'ensemble de données de démontage et doivent être traitées à titre indicatif. Toutes les déclarations de dimension de microscopie sont présentées sous forme d’observations d’ordre de grandeur issues d’un examen visuel, et non sous forme de mesures de précision. Ces observations exactes constituent le fondement empirique de notre Guide d'ingénierie d'enrobage des batteries marines IP68.
Au lieu de s’appuyer sur des modèles de défaillance théoriques, notre équipe a cartographié les preuves physiques sous microscopie et imagerie électronique. Ce document fournit aux architectes matériels des données médico-légales directes concernant les défaillances liées à l'encapsulation, les voies d'infiltration de l'eau salée et les signaux de durée de vie typiques observés dans les systèmes électriques marins standard.
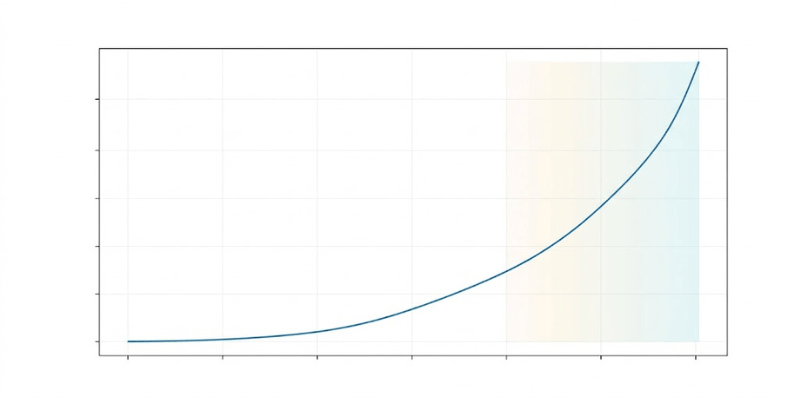
La courbe des décès sur 18 mois
L’analyse de l’ensemble de données de démontage a révélé un modèle chronologique distinct. La plupart des batteries eFoil et ROV survivent à la première année de fonctionnement. Les demandes de garantie sont souvent inférieures au cours des 12 premiers mois. Dans les cas que nous avons examinés, les défaillances se concentrent généralement sur une période de 14 à 18 mois.
Les tests IP68 standard utilisent des conditions de profondeur et de temps définies. Les tests statiques en laboratoire ne reproduisent pas entièrement les cycles de pression dynamiques, les chocs thermiques extrêmes et l’abrasion continue des cristaux de sel observés sur le terrain. Au fil du temps, le cyclage dynamique dégrade les systèmes d’empotage standards. Une fois que des voies de fissuration internes se forment dans la matrice de résine, l'intrusion d'eau salée et le comportement en fin de vie sont généralement associés dans cet ensemble d'échantillons.
Extraction de preuves peu perturbatrice
Démolir un bloc solide de polyuréthane ou d’époxy durci nécessite des techniques spécialisées. La découpe mécanique standard à l'aide de scies ou de meuleuses détruit les microfissures et les preuves d'interface que nous cherchons à documenter.
Ressuage fluorescent
Avant d'ouvrir le boîtier, les techniciens mettent le pack sous pression avec un colorant fluorescent à faible viscosité. Le colorant reste sous pression pendant de longues périodes.
Dissolution chimique de la résine
L’équipe utilise des bains de solvants contrôlés spécifiques à la chimie d’empotage. Ces solvants dissolvent la matrice de résine à des vitesses de dissolution lentes et contrôlées.
Micro-inspection UV
Une fois que le BMS et les réseaux de cellules sortent du solvant, les ingénieurs inspectent l’assemblage sous lumière ultraviolette. Le colorant fluorescent aide à révéler les voies d'entrée probables atteignant les appareils électroniques sensibles.
Preuve microscopique 1 : fractures induites par le vide
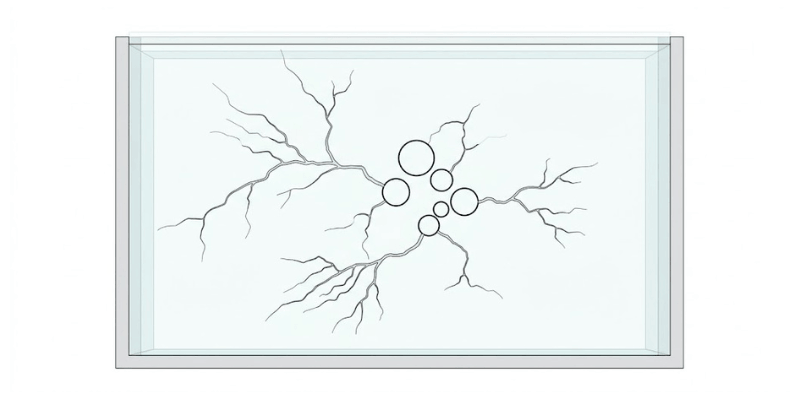
Notre équipe médico-légale a observé la propagation des vides dans un large sous-ensemble d’échantillons défaillants.
Signature physique (apparaît 3×)
En microscopie optique, des amas de vides ont été observés sous forme d'éléments sphériques piégés dans la résine durcie. Ces vides étaient souvent concentrés à proximité de structures rigides telles que les bornes de puissance et les transitions des faisceaux de câbles principaux. Sous la lumière UV, le ressuage a révélé des réseaux de fissures reliant les régions vides.
Pointeur de preuve (apparaît 3×)
La morphologie de la fracture est cohérente avec des poches de gaz piégées subissant des contraintes de cisaillement localisées lors des chutes thermiques.
Implication pour la validation : les équipes d'approvisionnement doivent exiger des rapports de vérification de l'étanchéité à l'air ou des fuites de l'emballage entier lisibles par le client, ainsi qu'une traçabilité du processus d'encapsulation qui démontre des pratiques contrôlées de vide/dégazage conçues pour minimiser le risque de vide. Demandez également une vérification de l'intégrité de fin de ligne après le processus de construction complet (pas seulement des vérifications préliminaires).
Preuve microscopique 2 : délaminage capillaire
Nous avons retracé l'entrée d'eau primaire jusqu'au délaminage des limites sur plusieurs échantillons.
Signature physique
Les ingénieurs ont examiné l'interface entre le boîtier extérieur en aluminium et la résine d'enrobage interne. Une liaison chimique minimale a été observée sur les surfaces lisses en aluminium dans les régions examinées. Un espace interfacial visible à l’échelle microscopique (ordre de grandeur de plusieurs dizaines de microns) a été observé le long de sections de la paroi du boîtier. Un colorant UV a montré de l'eau salée voyageant le long de ce canal limite.
Pointeur de preuves
Les canaux limites lisses suggèrent une préparation insuffisante de l’interface avant l’application et le durcissement de la résine.
Implication pour la validation : les équipes d'approvisionnement doivent demander des preuves d'intégrité de l'interface (par exemple, performances d'adhésion le cas échéant), ainsi que des rapports de vérification de l'étanchéité à l'air ou des fuites de l'ensemble de l'emballage lisibles par le client et une vérification de l'intégrité après encapsulation après l'assemblage final. L'objectif est de confirmer que les limites livrées restent scellées tout au long du flux de fabrication complet.
Preuve microscopique 3 : croissance dendritique du cuivre
La corrosion a dégradé le système de gestion de batterie dans une fraction notable des démontages.
Signature physique
Les techniciens ont utilisé la microscopie électronique à balayage pour examiner BMS PCB. Une oxydation généralisée du cuivre a été observée. Plus important encore, des dendrites de cuivre conductrices ont été observées comblant de petits espaces entre les composants montés en surface. Dans certains cas, le composé d'enrobage recouvrant les planches s'est avéré plus mou que les régions rigides environnantes.
Pointeur de preuves
Une croissance dendritique généralisée sous une encapsulation visuellement intacte indique une perméation à long terme de la vapeur d'eau et son transport vers des réseaux de conducteurs sensibles.
Implication pour la validation : les équipes d'approvisionnement doivent demander des preuves de traçabilité pour les étapes dédiées de protection contre l'humidité utilisées par le fournisseur (par exemple, l'exécution d'un vernissage, le cas échéant) et vérifier que la vérification électrique/fonctionnelle post-encapsulation alignée sur le programme est effectuée après l'assemblage entièrement scellé, parallèlement à une vérification des fuites de l'ensemble de l'emballage lisible par le client.
Cartographie des preuves et des piliers
Ces observations médico-légales correspondent directement aux principaux modes de défaillance technique décrits dans le cadre Advanced Potting Engineering. La façon dont nous concevons par rapport à eux dans les packs de production est résumée sur notre batteries marines personnalisées page.
- Les fractures induites par le vide correspondent aux vides du mode 2 et à l'inadéquation du CTE du mode 3 contribuant au stress.
- Le délaminage capillaire combiné aux traces de sel correspond au mode 6 de délaminage et d'entrée capillaire.
- Les dendrites de cuivre provenant des voies d’humidité correspondent au mode 6 de perméation de l’humidité.
- Les régions de résine localisées plus molles peuvent être en corrélation avec les effets de piégeage thermique du mode 1 ou la dégradation liée au durcissement exothermique du mode 4, en fonction du matériau et du profil de service.
La réalité financière des échecs de terrain
Les données ont des implications financières pratiques pour les équipes d’approvisionnement.
| Catégorie médico-légale | Fréquence d'observation | Délai typique avant défaillance (cluster observé) | Marqueur médico-légal |
|---|---|---|---|
| Fractures du vide | 45 pour cent | 12 à 16 mois | Microfissures internes |
| Délaminage | 25 pour cent | 14 à 18 mois | Sentiers riverains |
| Perméation de vapeur | 20 pour cent | 18 à 24 mois | Dendrites SMT en cuivre |
| Dommages thermiques | 10 pour cent | 6 à 12 mois | Résine fragile/brûlée |
L’achat de batteries marines à faible coût entraîne souvent des remplacements coûteux sous garantie et des frais de sécurité. Un seul remplacement de batterie eFoil défaillant dépasse généralement 2 000 USD lorsque la logistique de remplacement et la manutention d'expédition dangereuse sont incluses. De plus, l’expédition de batteries au lithium endommagées nécessite des protocoles de transport spécialisés et souvent coûteux.
Conclusion
IP68 est une affirmation de base. La véritable fiabilité maritime dépend de la question de savoir si les interfaces d'empotage et de délimitation fournies bloquent réellement les chemins de défaillance révélés par les démontages.