

Los ingenieros no pueden solucionar problemas invisibles. Mejorando batería marina La confiabilidad requiere destruir metódicamente las unidades fallidas.
Entre 2024 y 2025, el equipo forense de Holo Battery ejecutó desmontajes sistemáticos de 300 paquetes de baterías marinas IP68 fallidos de proveedores globales. En nuestras observaciones de desmontaje, todos los paquetes que recibimos mostraron un comportamiento de falla en el campo consistente con el uso marino.
Notas sobre el conjunto de datos y las mediciones: Las frecuencias y las ventanas de tiempo analizadas en este artículo se basan en patrones observados en el conjunto de datos desmontado y deben tratarse como indicativos. Cualquier declaración de dimensiones de microscopía se presenta como observaciones de orden de magnitud a partir de una revisión visual, no como mediciones de precisión. Estas observaciones exactas forman la base empírica de nuestra Guía de ingeniería de encapsulado de baterías marinas IP68.
En lugar de confiar en modelos teóricos de fallas, nuestro equipo mapeó evidencia física bajo microscopía e imágenes electrónicas. Este documento proporciona a los arquitectos de hardware datos forenses directos sobre fallas relacionadas con la encapsulación, rutas de ingreso de agua salada y las señales de vida útil típicas que se observan en los sistemas de energía marinos estándar.
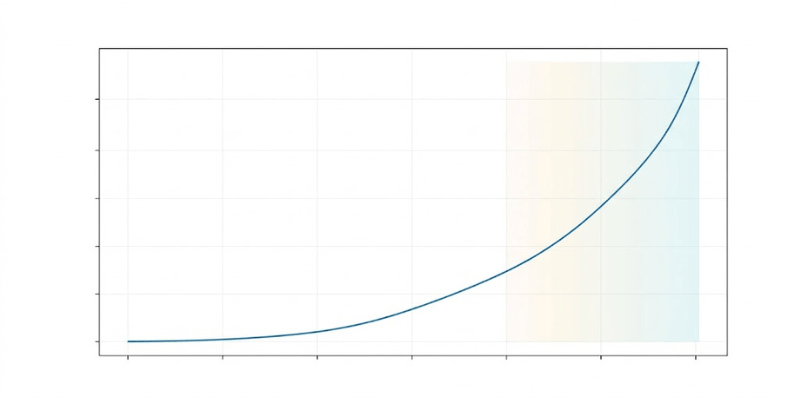
La curva de muerte de 18 meses
El análisis del conjunto de datos de desmontaje reveló un patrón cronológico distinto. La mayoría de los paquetes de baterías de eFoil y ROV sobreviven el primer año de funcionamiento. Los reclamos de garantía suelen ser menores durante los primeros 12 meses. En los casos que revisamos, la actividad de fallas generalmente se agrupa alrededor de un período de 14 a 18 meses.
La prueba estándar IP68 utiliza condiciones de tiempo y profundidad definidas. Las pruebas estáticas de laboratorio no reproducen completamente los ciclos dinámicos de presión, los choques térmicos extremos y la abrasión continua de cristales de sal observados en el campo. Con el tiempo, los ciclos dinámicos degradan los sistemas de encapsulado estándar. Una vez que se forman vías de agrietamiento interno en la matriz de resina, la intrusión de agua salada y el comportamiento al final de su vida útil se asocian comúnmente en este conjunto de muestras.
Extracción de evidencia mínimamente disruptiva
Derribar un bloque sólido de poliuretano o epoxi curado requiere técnicas especializadas. El corte mecánico estándar con sierras o amoladoras destruye las microfisuras y la evidencia de interfaz que buscamos documentar.
Prueba de penetrantes de tintes fluorescentes
Antes de abrir el recinto, los técnicos presurizan el paquete con un tinte fluorescente de baja viscosidad. El tinte permanece bajo presión durante períodos prolongados.
Disolución química de resina.
El equipo utiliza baños de disolventes controlados específicos para la química del encapsulado. Estos disolventes disuelven la matriz de resina a velocidades de disolución lentas y controladas.
Microinspección UV
Una vez que el BMS y las matrices de células emergen del disolvente, los ingenieros inspeccionan el conjunto bajo luz ultravioleta. El tinte fluorescente ayuda a revelar posibles rutas de ingreso que llegan a los componentes electrónicos sensibles.
Evidencia microscópica 1: fracturas inducidas por huecos
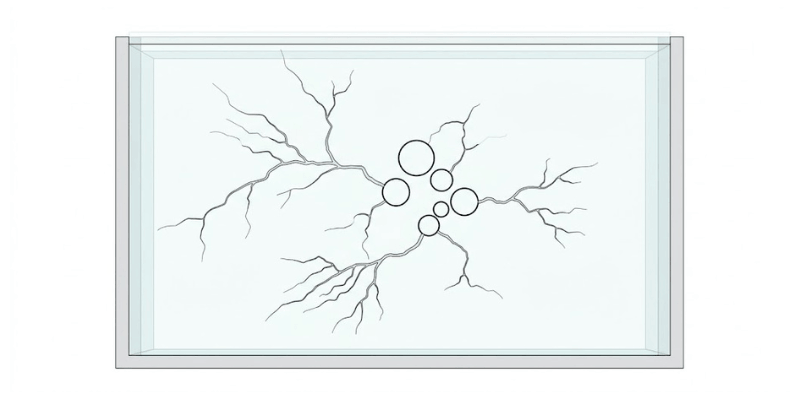
Nuestro equipo forense observó la propagación de vacíos en un gran subconjunto de muestras fallidas.
Firma física (aparece 3×)
Bajo microscopía óptica, se observaron grupos vacíos como características esféricas atrapadas dentro de la resina curada. Estos vacíos a menudo se concentraban cerca de estructuras rígidas, como postes terminales de energía y transiciones de mazos de cables principales. Bajo la luz ultravioleta, el tinte penetrante reveló redes de grietas que conectaban las regiones vacías.
Puntero de evidencia (aparece 3×)
La morfología de la fractura es consistente con bolsas de gas atrapadas que experimentan un esfuerzo cortante localizado durante las caídas térmicas.
Implicación para la validación: Los equipos de adquisiciones deben exigir informes de verificación de fugas o hermeticidad del paquete completo legibles por el cliente, junto con la trazabilidad del proceso de encapsulación que demuestre prácticas controladas de vacío/desgasificación diseñadas para minimizar el riesgo de vacíos. Solicite también una verificación de integridad de final de línea después del proceso de construcción completo (no solo verificaciones en las primeras etapas).
Evidencia microscópica 2: delaminación capilar
Rastreamos el ingreso primario de agua hasta la delaminación de los límites en múltiples muestras.
Firma Física
Los ingenieros examinaron la interfaz entre la carcasa exterior de aluminio y la resina interna. Se observaron enlaces químicos mínimos en superficies lisas de aluminio en las regiones revisadas. Se observó un espacio interfacial visible a escala microscópica (del orden de magnitud de decenas de micrones) a lo largo de secciones de la pared de la carcasa. El tinte ultravioleta mostró agua salada viajando a lo largo de este canal límite.
Puntero de evidencia
Los canales de límite lisos sugieren una preparación insuficiente de la interfaz antes de la aplicación y el curado de la resina.
Implicación para la validación: Los equipos de adquisiciones deben solicitar evidencia de integridad de la interfaz (por ejemplo, rendimiento de adhesión cuando corresponda), junto con informes de verificación de fugas o hermeticidad del paquete completo legibles por el cliente y verificación de integridad posterior al encapsulado después del ensamblaje final. El objetivo es confirmar que el límite de entrega permanezca sellado durante todo el flujo de trabajo de fabricación.
Evidencia microscópica 3: crecimiento dendrítico de cobre
La corrosión degradó el sistema de gestión de baterías en una fracción notable de los desmontajes.
Firma Física
Los técnicos utilizaron microscopía electrónica de barrido para examinar el BMS PCB. Se observó una oxidación generalizada del cobre. Más importante aún, se observaron dendritas de cobre conductoras uniendo pequeños espacios entre los componentes de montaje en superficie. En algunos casos, se observó que el compuesto de encapsulado que cubría las tablas era más blando que las regiones rígidas circundantes.
Puntero de evidencia
El crecimiento dendrítico generalizado bajo una encapsulación visualmente intacta indica una permeación a largo plazo del vapor de humedad y su transporte a redes conductoras sensibles.
Implicación para la validación: Los equipos de adquisiciones deben solicitar evidencia de trazabilidad para los pasos específicos de protección contra la humedad utilizados por el proveedor (por ejemplo, ejecución de recubrimiento conforme cuando corresponda) y verificar que la verificación eléctrica/funcional post-encapsulación alineada con el programa se realice después del ensamblaje completamente sellado, junto con la verificación de fugas de todo el paquete legible por el cliente.
Evidencia para el mapeo de pilares
Estas observaciones forenses se relacionan directamente con los modos de falla de ingeniería centrales descritos en el marco de Ingeniería avanzada de encapsulado. Cómo diseñamos contra ellos en paquetes de producción se resume en nuestro paquetes de baterías marinas personalizadas página.
- Las fracturas inducidas por vacíos se asignan a los vacíos Modo 2 y al desajuste CTE Modo 3 que contribuyen al estrés.
- La delaminación capilar combinada con rastros de sal se asigna al Modo 6 Delaminación e ingreso capilar.
- Las dendritas de cobre de las vías de humedad se asignan al Modo 6 de permeación de humedad.
- Las regiones de resina localizadas más blandas pueden correlacionarse con los efectos de atrapamiento térmico del Modo 1 o la degradación relacionada con el curado exotérmico del Modo 4, según el material y el perfil de trabajo.
La realidad financiera de las fallas en el campo
Los datos tienen implicaciones financieras prácticas para los equipos de adquisiciones.
| Categoría forense | Frecuencia de observación | Tiempo típico hasta el fallo (grupo observado) | Marcador forense |
|---|---|---|---|
| Fracturas del vacío | 45 por ciento | 12 a 16 meses | Microfisuras internas |
| Delaminación | 25 por ciento | 14 a 18 meses | Senderos de agua fronteriza |
| Permeación de vapor | 20 por ciento | 18 a 24 meses | Dendritas SMT de cobre |
| Daño térmico | 10 por ciento | 6 a 12 meses | Resina quebradiza/quemada |
La compra de baterías marinas de bajo coste a menudo conlleva costosos reemplazos de garantía y gastos generales de seguridad. Un solo reemplazo fallido de una batería de eFoil generalmente supera los 2000 USD si se incluyen la logística de reemplazo y el manejo de envíos peligrosos. Además, el envío de baterías de litio dañadas requiere protocolos de transporte especializados y, a menudo, costosos.
Conclusión
IP68 es un reclamo básico. La verdadera confiabilidad marina se reduce a si las interfaces de límites y encapsulados entregadas realmente bloquean las rutas de falla que revelaron los desmantelamiento.