Usine de fabrication de blocs-batteries personnalisés

Ingénierie et assemblage sous contrat pour Architectures LiFePO4 et NMC sur plates-formes 12 V à 96 V. Vérifiez nos canaux d'approvisionnement directs en cellules de niveau 1, notre classement automatisé des cellules, notre étalonnage BMS et notre documentation de conformité complète.
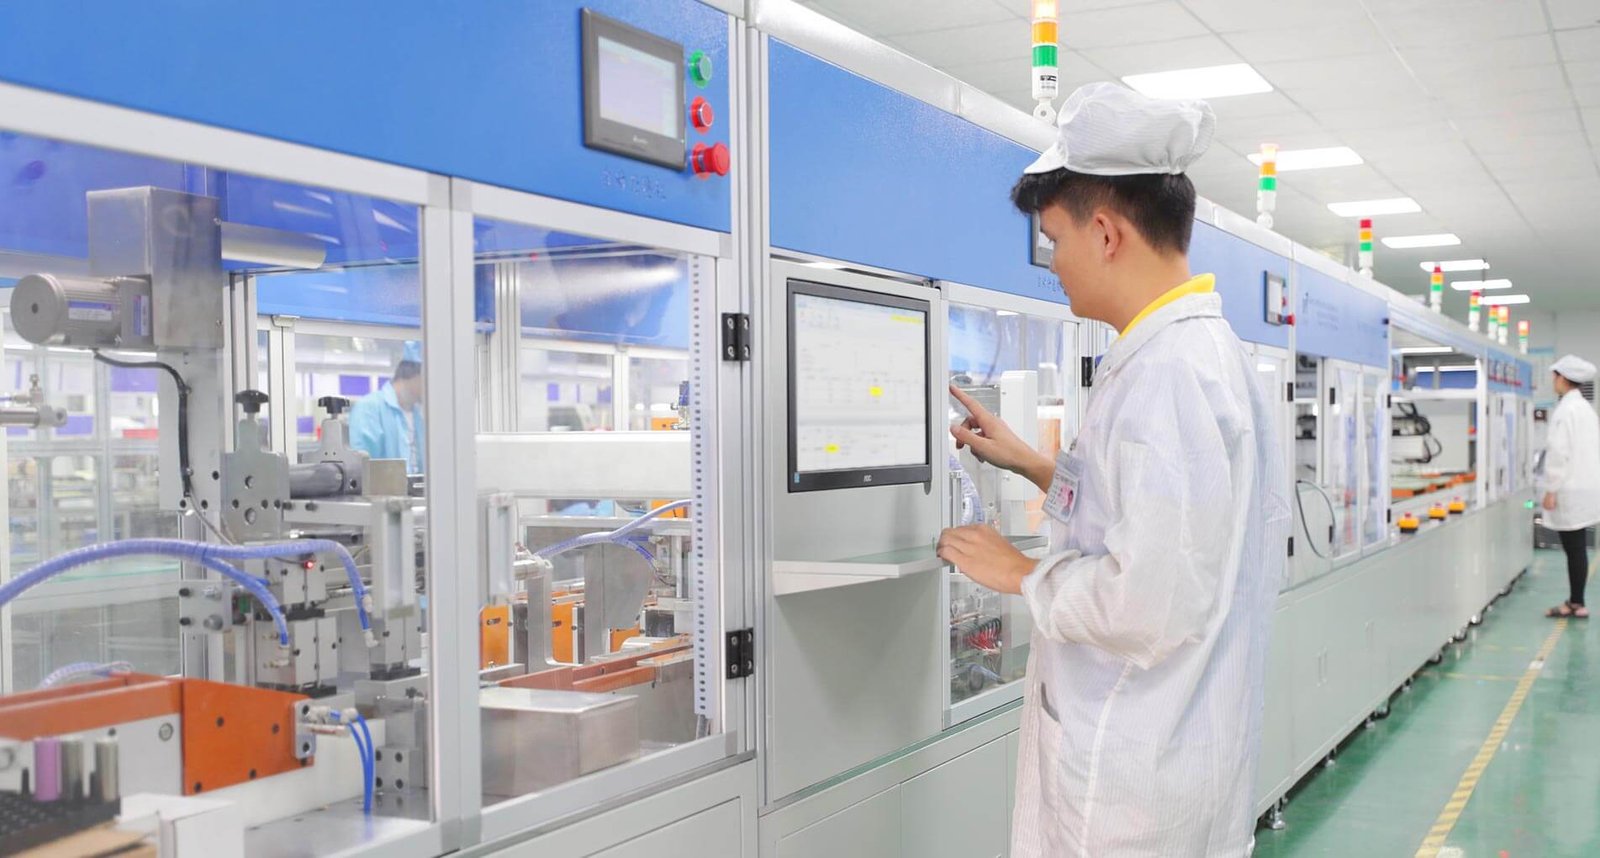
Ligne automatisée de tri et d'assemblage de cellules dans l'usine de fabrication de Holo Battery
2007Fabrication depuis
20 000+Sortie mensuelle du pack
VEILLE • REPTApprovisionnement direct de qualité A
100% testéCharge Chroma vérifiée

Capacités de fabrication de base

Notre infrastructure d'assemblage s'adapte aux contraintes mécaniques complexes, aux exigences de décharge continue à haut débit et aux environnements d'exploitation difficiles.

Chimie & Formats
Plateformes LiFePO4 (LFP), NMC et Sodium-ion (Na-ion) utilisant des formats prismatiques, cylindriques (21700/18650) et de pochette sélectionnés en fonction des enveloppes mécaniques et des exigences de décharge continue.
Tension & Capacité
Architecture modulaire évolutive depuis les batteries d'instrumentation 12 V jusqu'aux systèmes de traction, de marine commerciale et de stockage d'énergie stationnaires de 96 V.
GTC & Télémétrie
Matériel intégré correspondant aux protocoles de communication CANbus (CANopen, J1939) et RS485. Norme de surveillance de l'état de charge Bluetooth ; Intégration de diagnostic cloud 4G/IoT en option.
Enclos & Évaluations d'entrée
Boîtiers ABS/PC ignifuges, aluminium anodisé extrudé et boîtiers en acier inoxydable 316. Enrobage structurel époxy complet disponible pour les environnements submersibles IP67/IP68.

Audits techniques critiques avant la production

  1. Certification au niveau du pack ou au niveau de la cellule : La certification des cellules (UL 1642) ne certifie pas les blocs-batteries complets. Nous fournissons des rapports de tests complets (UN 38.3, CEI 62619, CE) correspondant à l'architecture mécanique et électrique finalisée.
  2. Enceinte totale & Masse d'empotage : Les calculs de poids du système doivent tenir compte des barrières thermiques internes, des barres omnibus, des boîtiers structurels robustes et des résines d'enrobage, qui ajoutent de la masse au-delà de la densité énergétique des cellules nues (Wh/kg).
  3. Correspondance du protocole du contrôleur : Nous mappons les registres du micrologiciel BMS au protocole de votre onduleur hôte ou de votre contrôleur de moteur avant l'assemblage afin d'éliminer les défauts de communication et de prise de contact lors de l'intégration sur le terrain.

Volumes de production agiles

Les unités de validation pilote et les lots de production en série fonctionnent selon des contrôles de qualité standardisés, maintenant des tolérances de soudage et de test identiques quelle que soit l'échelle de commande.

Pas de quantité minimale de commande Applicable aux prototypes et packs de validation technique utilisant des boîtiers mécaniques existants et des architectures BMS standard.
100+ unités Seuil standard lorsque les spécifications du projet nécessitent un outillage de boîtier sur mesure, des faisceaux de câbles personnalisés ou un micrologiciel BMS personnalisé.
300-500 unités Niveau de volume recommandé pour les architectures nécessitant des certifications de laboratoire indépendantes (telles que UL 1973 ou CEI 62619).

Vérification de la qualité à 100 % en fin de ligne

Chaque emballage de production est soumis à une vérification de capacité en cycle complet, à des tests de charge de décharge continue, à des tests d'isolation diélectrique et à une vérification automatisée de la coupure BMS avant l'emballage.
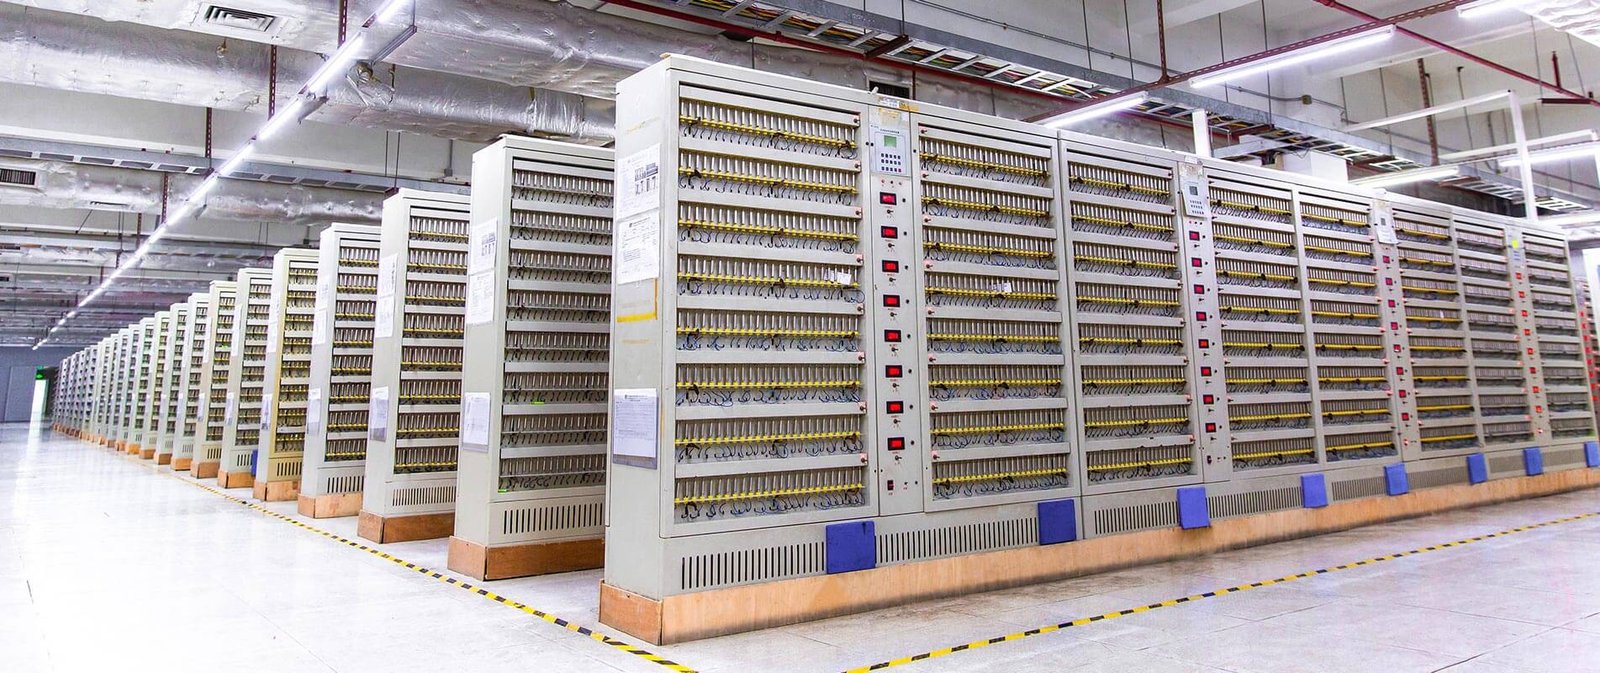
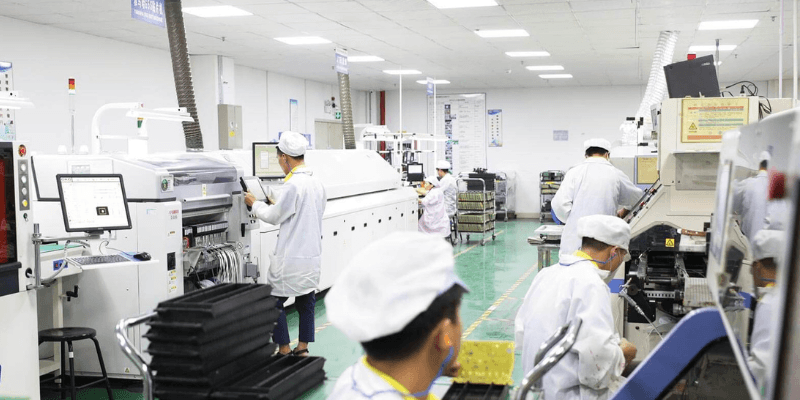
Vieillissement automatisé des batteries et supports à vélos dans les installations de Holo Battery
Vieillissement automatisé & Supports à vélo Les cycles de charge-décharge automatisés vérifient la cohérence de l’équilibrage des cellules et la rétention de la capacité initiale, archivées par numéro de série.
Équipement de test de charge programmable multicanal
Charge continue & Vérification de coupure thermique Les packs fonctionnent contre des courants nominaux continus et de décharge impulsionnelle pour valider les seuils de dissipation thermique et de protection basse tension.

FAQ sur les opérations de fabrication

Quels sont les délais typiques de production et d’échantillonnage ?
Les échantillons de validation technique sont généralement expédiés dans un délai de 15 à 20 jours ouvrables en fonction de l'inventaire des cellules. La production en série dure en moyenne 30 à 35 jours ouvrables à compter de la signature de la nomenclature. Les tests de conformité et le transit du fret maritime sont programmés indépendamment.
Comment la qualité et la cohérence des cellules sont-elles maintenues d’un lot à l’autre ?
Nous achetons des cellules de catégorie A directement auprès de fabricants certifiés de niveau 1 (EVE, REPT, Gotion) avec des codes de lot d'usine traçables. Les cellules sont soumises à un tri automatisé de capacité et de résistance interne (IR) avant le soudage du pack.
L'emballage des marchandises dangereuses (MD) et les documents d'exportation sont-ils traités ?
Oui. Nous fournissons des emballages complets pour marchandises dangereuses (DG) certifiés selon les spécifications de l'ONU, publions des résumés de tests conformes à la norme UN38.3 et gérons les documents de dédouanement à l'exportation directement avec les transporteurs de fret.

Soumettez vos exigences de production

Fournissez la tension de votre système cible, le profil de décharge de pointe, les contraintes du boîtier et le protocole de communication. Notre équipe d’ingénierie prépare une évaluation complète de la fabrication dans les 24 heures.

Soumettre les spécifications techniques
Accord mutuel de non-divulgation (NDA) signé dans les 2 heures.
  • Tension nominale & capacity target (Ah / kWh)
  • Continuous and peak discharge limits
  • Enclosure envelope dimensions & IP grade
  • Communication protocol (CANbus, RS485, SMBus)
  • Required regulatory certifications (UN, IEC, UL)
  • Target sample schedule & annual volume