

Pour les ingénieurs et acheteurs techniques qui prescrivent des batteries lithium-ion, la maîtrise de l'électrochimie et des modes de défaillance des packs batterie est incontournable. Les choix de chimie des cellules, d'intégration thermique et de seuils du BMS conditionnent directement la sécurité, les coûts de garantie et la durée de service sur le terrain.
Ce guide détaille le fonctionnement des cellules lithium-ion, analyse les mécanismes physiques de défaillance et présente les règles de conception préventive pour les applications industrielles. Nous abordons ces aspects sous l'angle de la fabrication : les contrôles réalisés lors de la qualification et de l'assemblage, ainsi que les paramètres techniques requis auprès des clients OEM avant tout développement de pack sur mesure.
Sur le plan électrochimique, une cellule lithium-ion stocke l'énergie par déplacement d'ions lithium entre une anode en graphite et une cathode en oxyde métallique ou phosphate à travers un électrolyte organique. Les chimies NMC offrent une densité énergétique maximale pour les espaces restreints, tandis que le LFP privilégie la stabilité thermique et la longévité cyclique. La quasi-totalité des défaillances sur site découle de trois leviers maîtrisables : qualification des cellules, architecture mécanique du pack et paramétrage des sécurités du BMS.
Pourquoi les batteries lithium-ion sont le choix dominant
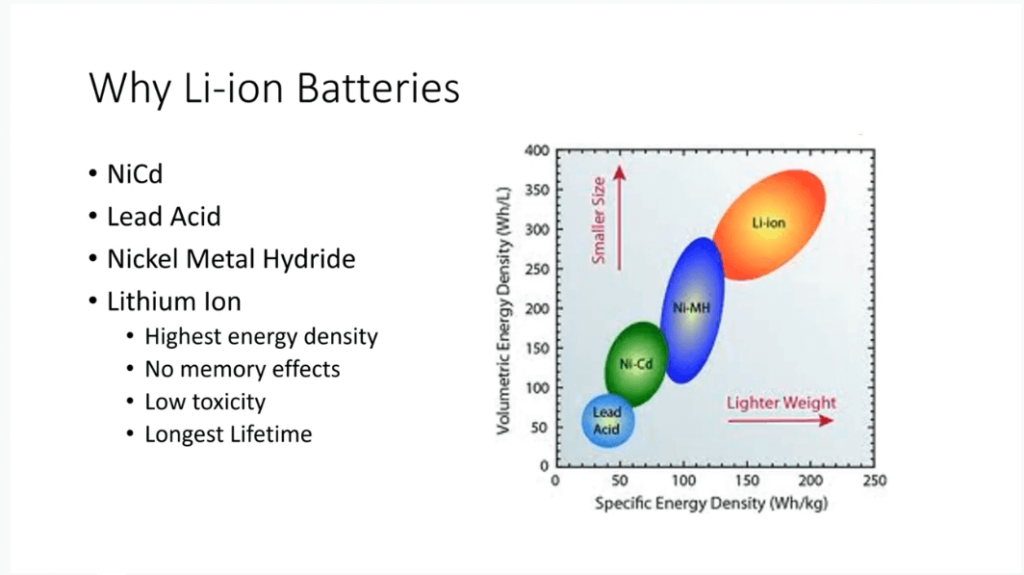
Les technologies lithium-ion ont largement supplanté le plomb-acide et les systèmes à base de nickel dans les équipements commerciaux et industriels, portées par une densité énergétique accrue, une longévité cyclique nettement supérieure et un coût total d'exploitation réduit.
Densité énergétique
| Chimie | Densité d'énergie gravimétrique |
| Acide de plomb | 30 à 50 Wh/kg |
| Nickel-cadmium | 40 à 60 Wh/kg |
| Hydrure métallique de nickel | 60 à 120 Wh/kg |
| Lithium-ion (NMC) | 150 à 220 Wh/kg |
| Lithium-ion (NCA) | 200 à 260 Wh/kg |
| Phosphate de fer et de lithium (LFP) | 90 à 160 Wh/kg |
Aucun effet mémoire
Contrairement au nickel-cadmium, les cellules lithium-ion ne souffrent pas “effet mémoire.” Ils peuvent être chargés ou déchargés dans n'importe quel état sans perte de capacité à long terme, simplifiant ainsi la gestion de la charge dans des cycles de service variables.
Durée de vie plus longue & Capacité utilisable plus profonde
Les batteries au lithium-ion durent plus longtemps que les produits chimiques à base de plomb et de nickel dans les applications à cycle élevé, parfois de loin.
Les cellules LFP en particulier peuvent dépasser 3 000 cycles à une profondeur de décharge de 80 %, alors qu'une batterie au plomb dans le même cycle de service pourrait atteindre quelques centaines.
Cet écart majeur de longévité provient directement de la capacité réellement exploitable : le plomb-acide exige des décharges partielles (généralement au-dessus de 50 % d'état de charge) pour prévenir la sulfatation prématurée, tandis que les cellules lithium supportent couramment une profondeur de décharge (DOD) de 80 % à 100 %. Voir quelle est la durée de vie de la batterie pour analyser l'impact de la profondeur de décharge et du régime de charge sur les performances réelles.
Toxicité inférieure
Les batteries LFP ne contiennent ni cobalt ni métaux lourds, elles sont donc moins toxiques que les produits chimiques lithium-ion à base de cobalt.
Auto-décharge inférieure
Les cellules lithium-ion se déchargent automatiquement à raison de 1 à 3 pour cent par mois. Les cellules au nickel-cadmium et au nickel-hydrure métallique perdent 10 à 15 pour cent par mois rien qu'en restant sur une étagère. Cette différence est importante pour l’alimentation de secours et les équipements saisonniers.
Remplacer un système au plomb ?
Pour les constructeurs d'équipements remplaçant le plomb-acide dans la traction industrielle, le nautisme et le stockage stationnaire, les gains opérationnels dépassent largement le seul critère de densité massique.
La tension de décharge du plomb acide chute régulièrement tout au long de sa décharge. Un pack lithium-ion maintient une tension de sortie plate jusqu'à épuisement presque complet et ne nécessite aucun ajout d'eau ni charge d'égalisation.
Tension plate, capacité utilisable plus importante, aucun entretien : cette combinaison explique pourquoi un pack lithium-ion évalué à une capacité donnée fournit plus d'énergie utilisable, dans un boîtier plus petit et plus léger, qu'une batterie au plomb de même capacité nominale. Pour la répartition complète, y compris la densité énergétique, le temps de charge, les performances de température, le stockage et le coût total, voir Lithium vs plomb acide : choisir la bonne batterie.
Comment fonctionnent les batteries lithium-ion
Une cellule lithium-ion comporte quatre composants principaux. Pour savoir comment ces composants sont réunis dans un pack fini, y compris les barres omnibus, les boîtiers et les connecteurs, voir le guide ultime des composants des batteries lithium-ion.
| Composant | Matériel | Fonction |
| Cathode | Oxyde métallique de lithium (LCO, NMC, NCA, LFP) | Stocke et libère des ions lithium |
| Anode | Graphite | Reçoit et libère des ions lithium |
| Électrolyte | Sel de lithium (généralement LiPF6) dissous dans un solvant carbonate organique | Conduit les ions lithium entre les électrodes |
| Séparateur | Polyéthylène ou polypropylène | Empêche la cathode et l'anode de se toucher |
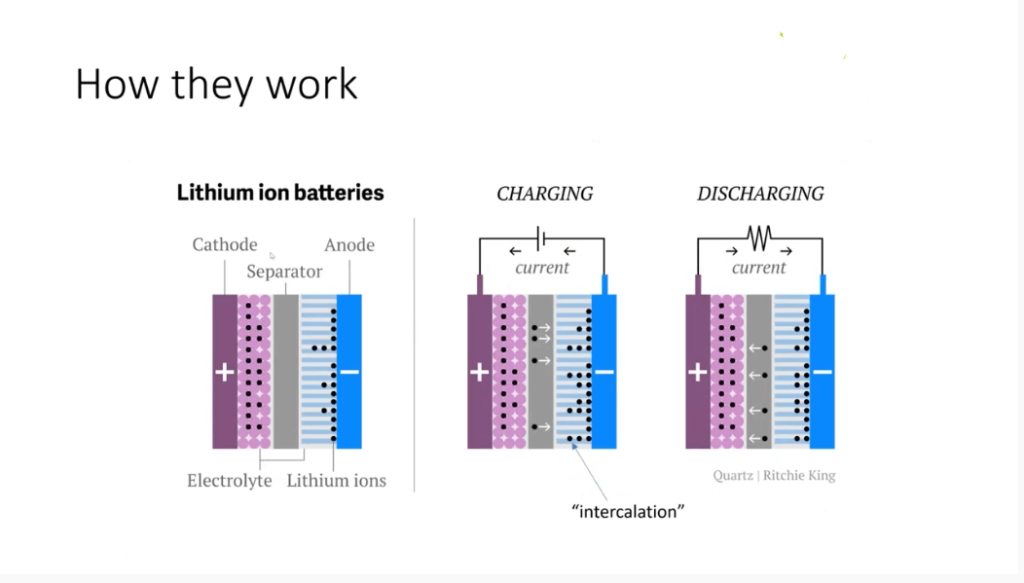
La charge entraîne une source d’alimentation externe pour pousser les ions lithium hors du matériau cathodique. Les ions voyagent à travers l’électrolyte et s’insèrent dans l’anode en graphite, tandis que les électrons circulent simultanément à travers le circuit externe de la cathode à l’anode.
La décharge l'inverse simplement. Les ions lithium quittent l'anode en graphite et reviennent à travers l'électrolyte jusqu'à la cathode, les électrons circulent dans le circuit externe dans l'autre sens, et ce flux d'électrons est ce qui alimente la charge.
Ce mouvement réversible des ions entre les électrodes rend les batteries lithium-ion rechargeables. C’est aussi l’alchimie qui a valu à John Goodenough, M. Stanley Whittingham et Akira Yoshino le Prix Nobel de chimie 2019.
Chimies cathodiques courantes
Le matériau de la cathode a la plus grande influence sur les performances, la sécurité et le coût d’une cellule.
Oxyde de lithium et de cobalt (LCO)
Densité énergétique élevée, stabilité thermique relativement faible. Utilisé principalement dans les appareils électroniques grand public tels que les smartphones et les ordinateurs portables, où la densité énergétique est la priorité et la taille de la batterie est limitée. Moins courant dans les applications industrielles ou à cycle élevé, en raison d'une durée de vie plus courte et d'une sensibilité plus élevée à la chaleur.
Oxyde de lithium et de manganèse (LMO)
Meilleure stabilité thermique que le LCO. Utilisé dans certaines applications EV et outils électriques, bien qu'il ait une densité énergétique inférieure à celle du NMC ou du NCA.
Oxyde d'aluminium lithium-nickel-cobalt (NCA)
Très haute densité énergétique, utilisée dans les applications EV haute performance. Nécessite une gestion thermique forte, en raison d’une plus grande sensibilité à la chaleur.
Oxyde de lithium, nickel, manganèse et cobalt (NMC)
La chimie la plus largement utilisée dans les applications industrielles et commerciales des véhicules électriques. Il équilibre bien la densité énergétique, la durée de vie et la stabilité thermique, et se décline en plusieurs variantes de ratio (NMC 111, NMC 532, NMC 622, NMC 811), chacune troquant la densité énergétique contre la stabilité thermique et le coût.
Phosphate de fer et de lithium (LFP)
Densité énergétique inférieure à celle du NMC ou du NCA, mais stabilité thermique et durée de vie sensiblement meilleures. Aucune teneur en cobalt, ce qui réduit le coût des matières premières et les risques liés à la chaîne d'approvisionnement. Il s’agit du choix privilégié pour le stockage stationnaire, les véhicules électriques commerciaux, les équipements marins et les applications industrielles, partout où la marge de sécurité et la durée de vie comptent plus que la taille compacte. Pour une ventilation complète côte à côte, voir LFP vs NMC : guide de comparaison d'ingénierie.
| Chimie | Densité énergétique | Durée de vie en cycles | Stabilité thermique | Teneur en cobalt |
| LCO | Haut | Modéré | Inférieur | Oui |
| OVM | Modéré | Modéré | Bien | Non |
| ANC | Très élevé | Haut | Modéré | Oui |
| NMC | Haut | Haut | Bien | Oui |
| LFP | Modéré | Très élevé | Excellent | Non |
Quelles sont les causes de la panne de la batterie lithium-ion
Quiconque spécifie, conçoit ou exploite des systèmes de batteries lithium-ion doit comprendre ces sept mécanismes de défaillance. Pour un examen plus approfondi de la façon dont ceux-ci apparaissent en tant que retours sur site et demandes de garantie, voir causes de défaillance de la batterie au lithium et comprendre la sécurité des batteries Li-ion.
1. Évaporation de l’électrolyte et accumulation de pression
L'électrolyte organique d'une cellule lithium-ion a un point d'ébullition relativement bas. Si la cellule atteint des températures excessives, généralement supérieures à 60°C, l'électrolyte commence à s'évaporer et à générer du gaz, ce qui augmente la pression interne et fait gonfler ou gonfler la cellule.
Le gonflement d'une cellule signale un dégagement gazeux actif et une dégradation structurelle interne. Toute cellule présentant une déformation visible de son enveloppe souple ou un bombement de son boîtier prismatique doit être retirée du service immédiatement afin d'écarter tout risque de rupture et d'emballement thermique.
2. Fusion du séparateur
Le séparateur entre la cathode et l'anode est généralement du polyéthylène, du polypropylène ou une combinaison des deux en couches. Le polyéthylène commence à ramollir et à s'arrêter entre 130 et 135°C, fermant ses pores pour arrêter le flux d'ions avant que les choses n'empirent. Le polypropylène maintient sa structure à une température plus élevée, autour de 165°C. C'est pourquoi de nombreux séparateurs commerciaux prennent en sandwich une couche de polyéthylène entre des couches de polypropylène : le polyéthylène s'arrête plus tôt tandis que le polypropylène maintient la barrière physique intacte un peu plus longtemps.
Lorsque le séparateur fond ou est brisé par un autre mode de défaillance, la cathode et l'anode établissent un contact direct et créent un court-circuit interne. Cela génère rapidement de la chaleur et peut déclencher un emballement thermique.
3. Libération d’oxygène et emballement thermique
À des températures élevées, les matériaux cathodiques à base d'oxydes, notamment LCO, LMO, NMC et NCA, libèrent de l'oxygène. Cet oxygène réagit avec l'électrolyte évaporé et déclenche une réaction exothermique incontrôlée. La chaleur dégagée par cette réaction accélère la libération d’oxygène et la dégradation des électrolytes, et le cycle s’auto-alimente : c’est emballement thermique. Une fois que cela démarre, il est extrêmement difficile de l’arrêter sans intervention extérieure.
Les cellules LFP résistent bien mieux à l’emballement thermique que les alternatives, car la structure en phosphate de fer ne libère pas d’oxygène sous contrainte thermique.
4. Surcharge et formation de dendrites
Charger une cellule au-delà de sa tension maximale force les électrons en excès à se combiner avec les ions lithium à la surface de l'anode, au lieu de laisser ces ions s'insérer correctement dans la structure du graphite. Cela forme des dépôts de lithium métallique appelés dendrites, qui se développent à travers l'électrolyte au fil du temps et peuvent percer le séparateur, créant ainsi un court-circuit interne.
Une surveillance précise de la tension et une protection contre les surcharges dans le système de gestion de la batterie constituent la principale défense contre ce mode de défaillance.
5. Placage au lithium dû à la charge par temps froid
À basse température, les ions lithium se déplacent plus lentement dans l’électrolyte. La charge à courant élevé dans des conditions froides demande aux ions de s'insérer dans l'anode en graphite plus rapidement qu'ils ne le peuvent physiquement, de sorte que l'excès de lithium se dépose sur la surface de l'anode sous forme de lithium métallique au lieu d'être absorbé dans le graphite.
Ce placage réduit la capacité de façon permanente et peut également créer un risque de court-circuit si les dépôts se développent à travers le séparateur.
Les packs batterie exploités en environnement froid requièrent une régulation fine du courant de charge asservie à la température. La règle d'ingénierie impose de brider fortement l'intensité à l'approche de 0 °C et de verrouiller toute charge sous -20 °C pour les chimies conventionnelles à électrolyte liquide afin d'éliminer le placage de lithium métallique.
6. Décharge en dessous de la tension minimale
Tirer une cellule lithium-ion en dessous de sa tension minimale provoque la dissolution du collecteur de courant en cuivre sur l'anode dans l'électrolyte. Lorsque la cellule est rechargée par la suite, le cuivre dissous peut se redéposer, mais pas sous la forme d'une feuille uniforme d'origine. Les dépôts irréguliers de cuivre créent des courts-circuits internes.
Le système de gestion de la batterie doit imposer une coupure minimale de la tension des cellules pour éviter cela. Pour la plupart des produits chimiques lithium-ion, ce plancher se situe entre 2,5 et 2,8 V. Pour LFP, le plancher typique est de 2,5 V.
7. Défauts de fabrication et contamination
La contamination particulaire introduite lors de la fabrication des cellules est l’une des causes les plus courantes de défaillance cellulaire en début de vie. Les particules métalliques ou autres contaminants à l'intérieur d'une cellule créent des courts-circuits internes localisés qui se manifestent par une perte de capacité, une auto-décharge inhabituelle ou, dans les cas graves, un événement thermique.
L'approvisionnement en cellules auprès de fabricants disposant d'un système d'assurance qualité certifié et audité représente une décision de sécurité fondamentale, qui conditionne la fiabilité du pack et les retours sous garantie bien au-delà du seul prix unitaire.
Prévenir les pannes de batterie : trois lignes de défense
Ligne 1 : Qualité des cellules
La qualité de fabrication des cellules détermine le niveau d'exigence de l'ensemble du pack. Même avec des fiches techniques identiques, les variations d'homogénéité d'enduction des électrodes, d'intégrité du séparateur et de rigueur des contrôles d'usine engendrent des disparités significatives de longévité sur le terrain.
Lors de l'évaluation des fabricants de cellules :
- Tension nominale, courant de crête admissible et autonomie requise (ou profil de charge dynamique).
- Contraintes d'intégration mécanique : gabarit maximal (L × l × H), masse limite et orientation d'installation.
- Objectif de cycles et profil d'utilisation quotidien, intégrant la profondeur de décharge (DOD) et le temps de charge alloué.
- Conditions ambiantes d'exploitation : plages thermiques limites (en charge et en décharge), humidité, indice d'étanchéité (IP) et profil vibratoire.
- Certifications de conformité et de sécurité obligatoires (telles que UN 38.3, IEC 62133, UL 2054 ou UL 1973), complétées des normes métier applicables.
Ligne 2 : Conception et architecture du pack batterie
Un pack rigoureusement conçu dissipe la chaleur, répartit les courants de façon homogène et confine les répercussions de la défaillance d'une cellule isolée.
Dissipation thermique : Les cellules dégagent de la chaleur en charge comme en décharge. Faute de voies d'évacuation adaptées, des gradients thermiques s'installent au sein du module et accélèrent le vieillissement prématuré. Les applications de forte puissance exigent généralement un refroidissement actif, par plaques à circulation de liquide ou ventilation forcée canalisée.
Équilibrage des courants : Dans les branches de cellules en parallèle, des barres omnibus asymétriques ou des résistances de contact disparates contraignent certaines cellules à débiter un courant excessif, entraînant une fatigue localisée et une perte prématurée de capacité. Les barres d'interconnexion doivent être calculées pour équilibrer parfaitement les flux de courant entre chaque branche.
Barrières anti-propagation : L'enveloppe mécanique et l'espacement intercellulaire doivent confiner tout événement thermique afin d'empêcher qu'une défaillance unitaire ne se propage en cascade aux cellules adjacentes. L'emploi de barrières en aérogel, de feuilles de mica et de canaux d'évent directionnels constitue la règle de l'art.
Tri et appairage des cellules : Les cellules assemblées en série doivent être rigoureusement appairées en capacité et en résistance interne (AC/DC). Les cellules disparates dérivent au fil des cycles, contraignant les éléments les plus faibles à déclencher prématurément les seuils de coupure et bridant la capacité globale du pack.
Ligne 3 : Système de gestion de batterie
Le système de gestion de batterie est la principale couche de protection active. Un BMS correctement spécifié surveille les paramètres au niveau des cellules en temps réel et intervient avant que les conditions ne se transforment en défaillance.
Protection contre la tension
La protection contre les surtensions déconnecte le circuit de charge lorsqu'une cellule atteint sa tension maximale, généralement 4,20 V par cellule pour NMC et 3,65 V par cellule pour LFP.
La protection contre les sous-tensions déconnecte la charge lorsqu'une cellule tombe en dessous de sa tension minimale, généralement de 2,5 à 2,8 V pour la plupart des produits chimiques lithium-ion et de 2,5 V pour le LFP.
La protection du courant au niveau du pack est également importante, et pas seulement au niveau de chaque cellule : une surintensité soutenue génère de la chaleur dans les câbles et les contacts, quelle que soit la tension indiquée par chaque cellule.
Protection contre la température
La coupure haute température déconnecte la charge et la décharge lorsque la température de la cellule dépasse les limites de sécurité, généralement 45 à 50 °C pour la charge et 60 à 70 °C pour la décharge, selon la chimie.
La protection de charge à basse température interrompt la charge sous le seuil thermique de sécurité de la chimie exploitée. La majorité des cellules lithium-ion ne doivent pas être chargées sous 0 °C aux régimes normaux, bien que certaines formulations d'électrolyte admettent une charge bridée jusqu'à -20 °C sous courant réduit. Confirmez impérativement ce seuil auprès du fabricant et paramétrez le BMS en conséquence.
Équilibrage des cellules
Les cellules câblées en série se séparent en état de charge au fil du temps, en raison de petites différences de fabrication en termes de capacité et de taux d'autodécharge. Sans équilibrage, cette dérive s’accumule jusqu’à ce que la cellule la plus faible plafonne les performances de l’ensemble du pack.
L'équilibrage passif évacue l'excès d'énergie des cellules chargées les plus élevées à travers les résistances sous forme de chaleur. C’est simple et bon marché, mais cela gaspille de l’énergie en cas de déséquilibres importants.
L'équilibrage actif déplace l'énergie des cellules les plus chargées vers les cellules les moins chargées. Cela coûte plus cher et ajoute de la complexité, mais c’est le meilleur choix pour les chaînes de grandes séries ou les applications où une durée de vie maximale est importante.
Perspectives de fabrication : à quoi cela ressemble-t-il sur le site de production
Identifier les modes de défaillance lors des revues de conception est une étape évidente ; les éliminer sur une production série de plusieurs milliers d'unités impose des barrières qualité rigoureuses à chaque poste de fabrication. Sur nos lignes d'assemblage, l'assurance qualité repose sur trois étapes clés :
La qualification des cellules intervient bien avant l'assemblage du premier pack. La chimie et le format (cylindrique, prismatique ou poche) sont évalués rigoureusement selon les contraintes de décharge continue, les températures limites et la durée de vie cyclique requises par l'application. Nous réalisons des bancs d'essais comparatifs mesurant les courbes réelles de décharge, l'élévation de résistance interne, l'échauffement sous charge et la tolérance à la surcharge avant de valider une référence. Pour le protocole complet de qualification, voir fabrication de batteries au lithium sur mesure : un guide de processus technique de bout en bout.
Les jalons d'inspection s'organisent en trois phases distinctes de fabrication : Le contrôle réception (IQC) vérifie la tension en circuit ouvert, l'impédance CA à 1 kHz et les données de tri par lot des cellules avant leur mise à disposition en atelier.
Le contrôle en cours de fabrication (IPQC) surveille la résistance des soudures laser et des liaisons filaires, la résistance d'isolement et le cheminement des faisceaux à chaque poste. Le contrôle qualité final (FPQC) procède à la vérification de capacité sur cycle complet, aux tests d'isolement sous haute tension (high-pot), aux audits de communication du BMS et à l'inspection optique ou aux rayons X des cordons de soudure avant conditionnement. Tout écart interrompt la production du lot jusqu'à identification de la cause racine.
Les attestations de tri (binning) des cellules méritent toujours une vérification indépendante. Les fabricants de premier rang trient les cellules selon la capacité mesurée, la résistance interne et le profil de relaxation de tension, mais des stocks déclassés de Grade B sont parfois réinjectés dans la chaîne d'approvisionnement sous étiquette Grade A. Pour déceler ces fraudes et anomalies de tri, voir Classement des cellules de batterie : comment détecter la fraude de niveau B dans votre chaîne d'approvisionnement.
Les tolérances mécaniques et d'assemblage se cumulent rapidement dans un pack composé de multiples cellules. Le serrage des barres omnibus et les points de soudure respectent des couples et efforts d'arrachement stricts, tandis que les matériaux d'interface thermique, vernis de tropicalisation et résines d'enrobage répondent à des tolérances dimensionnelles rigoureuses. Un écart de résistance de contact infime sur une seule cellule engendre des points chauds destructeurs lorsqu'il se démultiplie sur des centaines de cellules en service sévère.
Normes pertinentes
Savoir quelles normes s'appliquent à un produit est important pour la conformité et l'accès au marché. Pour savoir en quoi les normes UN 38.3, CEI 62133 et CEI 62619 diffèrent et laquelle est réellement nécessaire pour votre produit, voir UN38.3 vs IEC 62133 vs IEC 62619 : guide de conformité des batteries pour les acheteurs OEM.
Niveau cellulaire
| Standard | Portée |
| UL1642 | Norme de sécurité pour les batteries au lithium, largement exigée en Amérique du Nord |
| CEI 62133 | Norme internationale pour les piles et batteries secondaires scellées portables au lithium |
Niveau du pack
| Standard | Portée |
| UL2054 | Les batteries domestiques et commerciales nécessitent la conformité à la norme UL 1642 comme condition préalable |
| UL1973 | Batteries pour applications stationnaires et motrices, nécessite UL 1642 comme condition préalable |
| CEI 62619 | Exigences de sécurité pour les batteries au lithium industrielles et stationnaires, couvrant le niveau des cellules, des modules, des packs et du système |
| CEI 62133 | Couvre les cellules et les packs pour les applications portables |
Matériel et logiciels BMS
| Standard | Portée |
| UL991 | Contrôles liés à la sécurité pour le matériel |
| UL1998 | Logiciel en composants programmables |
| CEI 60730-1 | Commandes électriques automatiques, applicables au logiciel BMS |
Transport
| Standard | Portée |
| ET 38.3 | Tests de transport requis pour l'expédition de batteries au lithium par voie aérienne, maritime ou routière |
Bien que les normes UL 991 et UL 1998 encadrent la sécurité fonctionnelle des cartes électroniques et des logiciels, elles ne constituent pas un prérequis obligatoire pour certifier un pack selon UL 2054 ou UL 1973. Si le BMS ne dispose pas d'une certification autonome selon ces référentiels, l'organisme certificateur réalise des essais d'injection de fautes au cours de l'homologation globale du pack pour s'assurer que toute défaillance électronique unitaire conserve un état sûr. Le périmètre exact des essais doit être cadré avec le laboratoire certificateur selon l'application visée et les réglementations régionales.
Prêt à spécifier votre pack batterie ? Ce dont nous avons besoin et les étapes suivantes
Lors du lancement d'un projet de pack batterie sur mesure ou d'une demande de chiffrage, disposer de paramètres d'exploitation définis permet à notre équipe d'ingénierie d'engager la modélisation thermique préliminaire, de sélectionner les cellules adaptées et de dimensionner le BMS avec précision. Si certains détails demeurent en cours de consolidation, la communication d'un profil de charge estimatif permet de cerner les configurations viables. Les éléments techniques clés à réunir comprennent :
- Cibles de tension et de capacité, ou le profil de charge si les spécifications ne sont pas encore figées.
- Contraintes d'encombrement : dimensions maximales au sol, limite de poids et orientation d'installation.
- Objectif de cycle de vie et cycle de service attendu, y compris la fréquence de charge et de décharge et la profondeur de décharge.
- Environnement d'exploitation : plage de température, humidité, vibrations et exposition à l'eau ou à la poussière.
- Ciblez les certifications pour votre marché, telles que UL, IEC, UN 38.3 ou CE, ainsi que toutes les exigences de sécurité spécifiques au client.
- Volume et calendrier de commande attendus, car tous deux affectent l'approvisionnement en cellules et le calendrier de production.
La collaboration entre nos équipes d'ingénierie demeure étroite tout au long du développement. Dès validation du cahier des charges, nos ingénieurs prennent en charge la caractérisation des cellules, les schémas électriques, la programmation du firmware du BMS, la conception CAO du boîtier et les simulations thermiques. Votre équipe technique évalue les prototypes fonctionnels et les rapports d'essais sur banc, valide les plans d'essais de certification et approuve la documentation de revue de premier article (FAI) préalablement à la montée en cadence de la série.
Questions courantes sur les spécifications
Quelle est la cause la plus fréquente de panne de batterie lithium-ion dans les applications commerciales ?
Les causes les plus courantes sont des défauts de fabrication provenant de fournisseurs de cellules de moindre qualité, des paramètres de protection BMS inadéquats et des lacunes en matière de gestion thermique dans la conception du pack. La qualité des cellules et les spécifications du BMS sont les deux domaines ayant le plus grand impact sur la fiabilité.
Quelle est la tension minimale pour une cellule lithium-ion ?
Pour la plupart des cellules NMC et NCA, la tension de décharge minimale est de 2,5 à 2,8 V par cellule. Pour les cellules LFP, elle est généralement de 2,5 V par cellule. Une décharge en dessous de ces seuils provoque la dissolution du cuivre du collecteur de courant anodique, ce qui peut créer des courts-circuits internes lors de la charge suivante. Le BMS doit faire respecter ces seuils.
Les batteries lithium-ion peuvent-elles être chargées à basse température ?
La majorité des cellules lithium-ion standard ne doivent pas être rechargées sous 0 °C à des régimes habituels en raison du risque de placage de lithium métallique sur l'anode. Certaines cellules acceptent une charge restreinte à courant très réduit jusqu'à -20 °C selon la formulation de l'électrolyte. Confirmez impérativement la température minimale de charge auprès du fabricant et paramétrez le seuil de coupure basse température du BMS en conséquence.
Quelle chimie lithium-ion est la plus sûre pour les applications industrielles ?
Le LFP est généralement le choix le plus sûr pour un usage industriel. Sa cathode de phosphate de fer ne libère pas d'oxygène sous contrainte thermique, qui est le principal moteur de l'emballement thermique dans les produits chimiques à base d'oxydes. Le LFP dure également beaucoup plus de cycles que le NMC ou le NCA, ce qui est important pour le coût total de possession dans les applications industrielles à cycle élevé.
Lectures complémentaires
- Piles lithium-ion
- Batteries LiFePO4
- Pack de batterie au lithium personnalisé : conception & Guide de fabrication
- Cycle de vie des batteries au lithium Q&A : Guide d'ingénierie expert
- UN38.3 vs IEC 62133 vs IEC 62619 : Guide de conformité des batteries pour les acheteurs OEM
- Lithium ou plomb-acide : choisir la bonne batterie
- Classement des cellules de batterie : comment détecter la fraude de niveau B dans votre chaîne d'approvisionnement
- Outils: mAh/Ah en Wh Calculatrice de Conversion et Calculatrice de conversion Wh en mAh/Ah